दानेदार वैक्यूम पैकिंग लाइन के साथ गुणवत्ता नियंत्रण बिंदु
अंत में अंतिम निरीक्षण में तब समस्याएँ सामने आती हैं जब हर संभव गलती एक साथ जमा हो चुकी होती है। दानेदार वैक्यूम लाइन पर गुणवत्ता नियंत्रण छोटे-छोटे जाँच बिंदुओं की एक श्रृंखला के रूप में बेहतर काम करता है, जिनमें से प्रत्येक को उस स्थान पर रखा जाता है जहाँ किसी विशिष्ट दोष को पकड़ना सबसे सस्ता होता है।
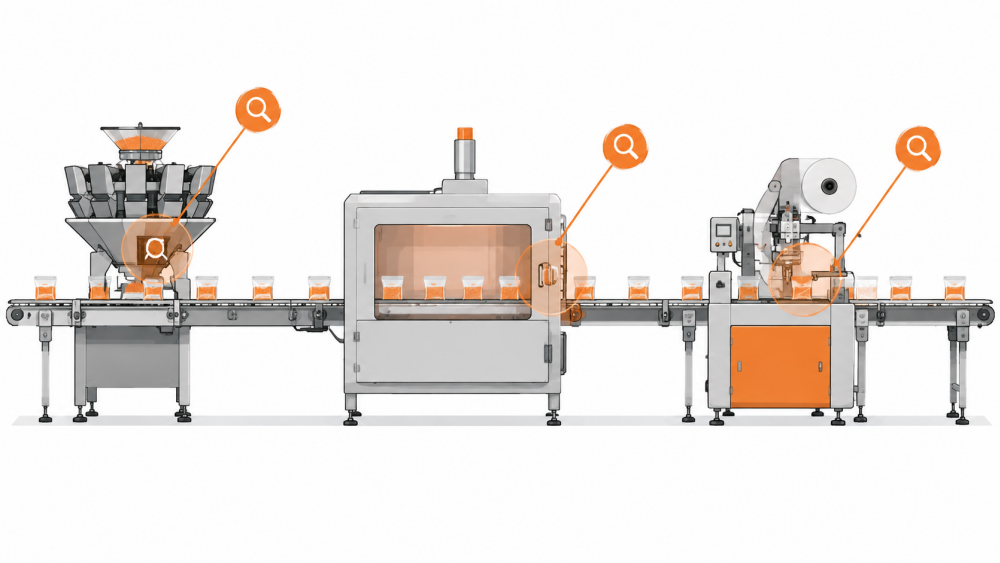
पहला चेकपॉइंट: वजन करने वाली मशीन पर खुराक का सत्यापन:हर कम या ज़्यादा वज़न वाला बैग यहीं से शुरू होता है, इसलिए पहली जाँच भी यहीं होनी चाहिए। बैग में डालने से पहले ही तैयार उत्पाद का इनलाइन चेकवेइंग करने से कुछ ही मिनटों में वज़न में होने वाली गड़बड़ी का पता चल जाता है। दूसरा विकल्प, पैलेटाइज़िंग के समय वज़न में अंतर का पता लगाना, बैग को खोलकर दोबारा पैक करना होता है, जिसकी लागत किसी भी अच्छी पैकिंग लाइन पर चेकवेइंग मशीन की कीमत से कई गुना ज़्यादा होती है। आपकी लाइन की गति पर ऑटोमैटिक वैक्यूम पैकर के चलने का एक फ़ोन वीडियो किसी आकर्षक कैटलॉग से कहीं ज़्यादा उपयोगी होता है।
चेकपॉइंट दो: निकासी के बाद अवशिष्ट वायु:अगर बैग चैंबर से नरम निकलते हैं, या कुछ ही मिनटों में फिर से फूल जाते हैं, तो ये वैक्यूम में खराबी का संकेत देते हैं: जैसे कि पंप का घिस जाना, ढक्कन की गैस्केट से रिसाव होना, या मौजूदा उत्पाद के लिए चक्र समय का बहुत कम सेट होना। वैक्यूम पैकेजिंग मशीनरी से लिए गए कुछ बैगों को दबाकर जांचने की नियमित प्रक्रिया, या ऑक्सीजन के प्रति संवेदनशील वस्तुओं पर अवशिष्ट ऑक्सीजन का मापन, सील करने से पहले ही इस समस्या का पता लगा लेता है। अनाज वैक्यूम पैकिंग मशीन की सेटिंग्स धीरे-धीरे बदलती रहती हैं, यही कारण है कि बिना किसी चेकपॉइंट के ये नज़रअंदाज़ हो जाती हैं। पहले उत्पादन चक्र के अंत में सौ बैगों का वजन करके स्वचालित वैक्यूम पैकर की जांच की जानी चाहिए।
चेकपॉइंट चार: संदूषण की जांच:अंतिम हैंडलिंग चरण के बाद लगाई गई मेटल डिटेक्शन या एक्स-रे स्क्रीनिंग, अपस्ट्रीम प्रोसेसिंग के दौरान उत्पन्न हुई किसी भी सामग्री का पता लगा लेती है। प्लेसमेंट महत्वपूर्ण है: बैग सील होने के बाद लगाने पर रिजेक्ट किए गए बैग पूरे होते हैं; सील होने से पहले लगाने पर उत्पाद को रिकवर किया जा सकता है। पिसाई प्रक्रिया से गुजरने वाली ग्रेन्यूल लाइनों को सबसे अधिक लाभ होता है, और स्वचालित वैक्यूम पैकर डिस्चार्ज पॉइंट अंतिम सुविधाजनक स्थान होता है।
रिकॉर्ड इन चौकियों को आपस में जोड़ते हैं:प्रत्येक चेकपॉइंट को अपने परिणामों को संक्षेप में ही सही, रिकॉर्ड करना चाहिए, क्योंकि शिफ्टों के दौरान के रुझान किसी एक विफलता से बहुत पहले ही विचलन को उजागर कर देते हैं। वैक्यूम पैकेजिंग मशीनरी आपूर्तिकर्ता अपने कंट्रोलर से डेटा निर्यात की सुविधा तेजी से बढ़ा रहे हैं; इसे अनिवार्य भी करें। झांगझोउ जियालोंग टेक्नोलॉजी कंपनी लिमिटेड ने इंस्टॉलेशन की योजना बना रही QA टीमों के लिए अपनी लाइन कॉन्फ़िगरेशन के लिए अनुशंसित QC पोजीशन का दस्तावेजीकरण https://jialongpacking.com/ पर किया है।
औद्योगिक वैक्यूम पैकेजिंग में गुणवत्ता नियंत्रण सबसे अच्छा तब काम करता है जब मानक स्टेशन निर्धारित हों: डोज़िंग के बाद वज़न की जाँच करें, वैक्यूम खाली करने के बाद वैक्यूम की गहराई की जाँच करें, और बार बंद होने के बाद सील की अखंडता की जाँच करें। एक एकीकृत पैकेजिंग लाइन पर ये सभी जाँचें एक ही रिकॉर्ड में दर्ज हो जाती हैं। स्टेशन-स्तरीय डेटा वाली अनाज वैक्यूम पैकिंग मशीन गुणवत्ता को एक राय से एक आंकड़े में बदल देती है।
औद्योगिक वैक्यूम पैकेजिंग की गुणवत्ता स्टेशनों पर ही तय होती है, न कि अंत में निरीक्षण से। एक एकीकृत पैकेजिंग लाइन पर, स्टेशन-स्तरीय रिकॉर्ड गुणवत्ता को एक प्रक्रिया में बदल देते हैं। वैक्यूम करने के बाद वैक्यूम की गहराई और बार बंद होने के बाद सील की जाँच करें, और अस्वीकृतियाँ अपने आप स्पष्ट हो जाएँगी।
औद्योगिक वैक्यूम पैकेजिंग की गुणवत्ता स्टेशनों पर ही निर्धारित होती है, और वैक्यूम पैकेजिंग मशीनरी को प्रत्येक स्टेशन पर होने वाली गतिविधि को रिकॉर्ड करना चाहिए। एक एकीकृत पैकेजिंग लाइन पर, स्टेशन-स्तरीय जाँच से अस्वीकृत उत्पादों को नुकसान के बजाय स्पष्टीकरण में बदला जा सकता है।