आधुनिक पैकेजिंग लाइन में वैक्यूम प्रौद्योगिकी के अनुप्रयोग
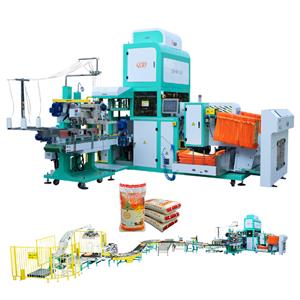
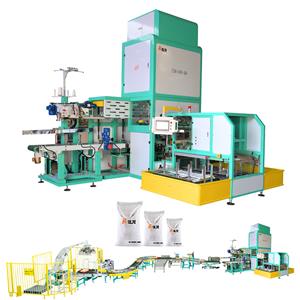
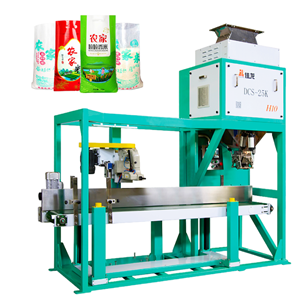
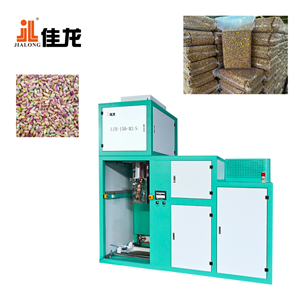
पैकिंग लाइन में वैक्यूम को शायद ही कभी एक ही चरण के रूप में माना जाता है। चावल हॉपर से निकलते समय कणों के बीच हवा लिए होता है, पेलेट्स कणों के बीच हवा के बुलबुले बनाते हैं, और तैयार बैगों को ऐसा आकार चाहिए जो बिना गिरे ढेर हो सकें। इसलिए औद्योगिक वैक्यूम पैकेजिंग की योजना अंत में एक मशीन के बजाय कई ज़ोन के समूह के रूप में बनाई जाती है।
वजन मापने वाली मशीन से पहले कम दबाव कहाँ होना चाहिए:मुक्त प्रवाह वाले दानों में दाने के आकार के आधार पर आयतन के अनुसार 20 से 40 प्रतिशत तक हवा होती है, और भरने के दौरान यह हवा संपीड़ित हो जाती है, जिससे अंतिम शुद्ध वजन बदल जाता है। वजन मापने वाले हेड से पहले उत्पाद से हवा निकालने वाली लाइनों में भरने का वजन अधिक स्थिर रहता है। इस चरण के लिए पूरे चैंबर की आवश्यकता नहीं होती; वेंटुरी या छोटे पंप वाला कंडीशनिंग हॉपर अक्सर पर्याप्त होता है, और यह निर्णय इस बात पर निर्भर करता है कि सामग्री कितनी फूली हुई है और वजन सहनशीलता कितनी सख्त निर्धारित की गई है। एक स्वचालित वैक्यूम पैकर इसे सबसे अच्छी तरह से संभालता है जब सेटलिंग चरण को बाद में जोड़ने के बजाय लोडिंग अनुक्रम में ही शामिल किया जाता है। औद्योगिक वैक्यूम पैकेजिंग के साथ अपने परीक्षणों का दस्तावेजीकरण करने वाली टीमें आमतौर पर स्मृति पर निर्भर रहने वाली टीमों की तुलना में स्थिर सेटिंग्स तक तेजी से पहुंचती हैं। सीलर वैक्यूम पैकेजिंग मशीन के विकल्पों की तुलना करने वाले खरीदारों को सबसे सटीक उत्तर तब मिलते हैं जब कोटेशन समान इनपुट पर आधारित होते हैं। औद्योगिक वैक्यूम पैकेजिंग की तुलना उस फिल्म और बैग के वजन से करें जिसके लिए यह वास्तव में उपयुक्त है। सीलर वैक्यूम पैकेजिंग मशीन खरीदने से पहले लिखित रूप में निकासी समय की मांग करें।
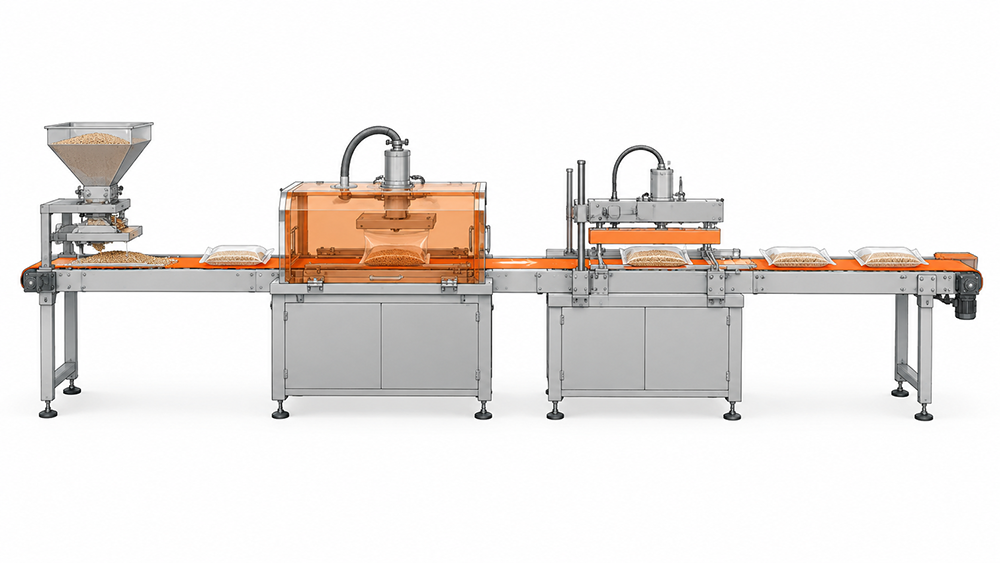
कक्ष केंद्र के रूप में:अधिकांश खरीदारों के दिमाग में सबसे पहले चैंबर की तस्वीर आती है, जहां भरी हुई थैली रखी रहती है जबकि हवा बाहर निकाली जाती है और मुंह सील किया जाता है। एक चैंबर एक बार में एक थैली को पैक करता है, जबकि दो चैंबर वाला लेआउट ऑपरेटर को एक तरफ लोड करने के दौरान दूसरी तरफ काम करने की सुविधा देता है, और रोटरी वैक्यूम पैकेजिंग मशीनरी के डिजाइन में लोडिंग, इवैक्यूएशन और डिस्चार्जिंग लगातार ओवरलैप होते रहते हैं। चैंबर का आयतन भी मायने रखता है, क्योंकि अधिक बड़ा चैंबर हर चक्र को लंबा कर देता है। वैक्यूम पैकेजिंग मशीनरी में वैक्यूम की मात्रा से अधिक अंतर इन स्टेशनों के ओवरलैप होने के तरीके में होता है। स्वचालित वैक्यूम पैकर के रेटेड और डिलीवर किए गए प्रदर्शन के बीच का अंतर आमतौर पर फीडिंग रिदम और चेंजओवर टाइम में होता है। वैक्यूम पैकेजिंग मशीनरी के प्रत्येक स्पेसिफिकेशन को फिल्म संरचना और उस थैली के वजन के साथ पढ़ा जाना चाहिए जिसे यह वास्तव में संभाल सकता है। कमीशनिंग से पता चलता है कि स्वचालित वैक्यूम पैकर अपने कोटेशन के अनुरूप है या नहीं। धूल और नमी के कारण वैक्यूम पैकेजिंग मशीनरी को प्रत्येक उत्पाद के लिए सेटिंग्स स्टोर करने की आवश्यकता होती है। औद्योगिक वैक्यूम पैकेजिंग की तुलना उस फिल्म और थैली के वजन से करें जिसे यह वास्तव में संभाल सकता है।
भार के तहत सीलिंग:एक बार बैग वैक्यूम में आ जाने के बाद, सीलर के पास सीमित समय होता है। सीलर वैक्यूम पैकेजिंग मशीन के जबड़े, दानों के ऊपर कसकर दबी हुई फिल्म पर बंद हो जाते हैं, इसलिए तापमान, ठहराव और दबाव फिल्म की संरचना और उत्पाद दोनों के अनुकूल होने चाहिए। मोटे लैमिनेटेड ब्रिक बैग के लिए सेट की गई सीलर वैक्यूम पैकेजिंग मशीन, पतले फ्लैट पाउच के लिए सेट की गई मशीन से अलग तरह से काम करती है। सील क्षेत्र में धूल दानेदार वस्तुओं के लिए विफलता का एक आम कारण है, क्योंकि जबड़ों के बीच फंसे महीन कण ऐसे चैनल बनाते हैं जिनसे धीरे-धीरे रिसाव होता है और जो कई दिनों बाद ही दिखाई देते हैं। जहां धूल, नमी या मौसमी सामग्री परिवर्तन उत्पादन का हिस्सा हैं, वहां सीलर वैक्यूम पैकेजिंग मशीन को प्रत्येक उत्पाद के लिए अलग-अलग सेटिंग्स की आवश्यकता होती है। अपने बैग के साथ समयबद्ध परीक्षण स्वचालित वैक्यूम पैकर के बारे में अधिकांश प्रश्नों का उत्तर देते हैं।
आकार निर्माण और वैकल्पिक फ्लश:चावल और इसी तरह के प्रीमियम अनाजों के लिए, वैक्यूम प्रक्रिया के बाद अक्सर प्रेसिंग की जाती है: वैक्यूम के तहत बैग के नरम होने पर प्रेसिंग प्लेट या मोल्ड लगाने से स्टैक करने योग्य ईंट जैसा आकार मिलता है। कुछ उत्पादों को सील करने से ठीक पहले नाइट्रोजन पर्ज से भी लाभ होता है, जो कम शेल्फ-लाइफ वाले उत्पादों की तुलना में तैलीय अनाज और मेवों के लिए कहीं अधिक उपयुक्त है। दोनों चरण एक ही नियंत्रण प्रणाली के अंतर्गत आते हैं, क्योंकि प्रेसिंग में देरी या फ्लशिंग में जल्दी करने से लागत लाभ से कहीं अधिक बढ़ जाती है। वैक्यूम पैकेजिंग मशीनरी के बारे में अधिकांश शिकायतें तीन कारणों से होती हैं: सील क्षेत्र, फिल्म या आने वाला उत्पाद। सेवा पहुंच और स्पेयर पार्ट्स की उपलब्धता यह निर्धारित करती है कि औद्योगिक वैक्यूम पैकेजिंग अपने पहले सप्ताह में नहीं, बल्कि तीसरे वर्ष में कैसा प्रदर्शन करेगी। अपने स्वयं के बैग के साथ समयबद्ध परीक्षण वैक्यूम पैकेजिंग मशीनरी के बारे में अधिकांश प्रश्नों का उत्तर देते हैं। कमीशनिंग से पता चलता है कि स्वचालित वैक्यूम पैकर अपने कोटेशन के अनुरूप है या नहीं।
ज़ोन की योजना एक साथ बनाएं:डी-एयरेशन, चैंबर इवैक्यूएशन, सीलिंग, प्रेसिंग और फ्लशिंग को एक क्रमबद्ध प्रक्रिया के रूप में करने से साइकिल का समय संतुलित रहता है, क्योंकि सबसे धीमा ज़ोन लाइन की गति निर्धारित करता है। व्यावहारिक तरीका यह है कि पहले अपनी सामग्री, बैग का प्रारूप और लक्षित उत्पादन का खाका तैयार करें, फिर उस खाके के अनुसार प्रत्येक वैक्यूम चरण का आकार निर्धारित करें। झांगझोउ जियालोंग टेक्नोलॉजी कंपनी लिमिटेड इस तुलना पर काम कर रही टीमों के लिए https://jialong-packing.com/ पर लाइन लेआउट और उपकरण संबंधी जानकारी प्रकाशित करती है। स्वचालित वैक्यूम पैकर के बारे में अधिकांश शिकायतें तीन कारणों से होती हैं: सील क्षेत्र, फिल्म या आने वाला उत्पाद। सीलर वैक्यूम पैकेजिंग मशीन खरीदने से पहले इवैक्यूएशन समय लिखित में मांग लें।
HTML सत्यापन: लंबित - 外贸牛 पुनः परीक्षण लंबित (PENDING_EXTERNAL_RETEST)